

Будучи новою технологією обробки металу, технологія лазерного зварювання може досягти зварювання різних металевих матеріалів і має широкий спектр застосувань у металообробній промисловості. Технологія лазерного зварювання збирає лазерний промінь високої щільності енергії за допомогою принципу лазерної реакції, який характеризується високою швидкістю та точністю та частіше використовується на підприємствах з точної обробки металу. Щоб прискорити інноваційний розвиток комерційних кондиціонерів, GREE представила лазерне зварювання, щоб забезпечити новий спосіб обробки та виготовлення деталей з листового металу для комерційних кондиціонерів і ще більше підвищити конкурентоспроможність якості продукції.
Передумови застосування лазерного зварювання
Зараз промисловість кондиціонування повітря використовує зварювання в захисному газі, дугове зварювання, реакційне зварювання та інші методи зварювання для досягнення герметичної комбінації деталей з листового металу. Однак через те, що наведені вище методи зварювання мають дисперсію, дифузію та інші характеристики вихідної енергії, як правило, є низька якість зварювання, інтенсивність праці персоналу, погане робоче середовище та інші проблеми, а також супроводжуються розбризкуванням під час зварювання, необхідно пройти через пост- процес плоского шліфування, що призводить до постійного збільшення витрат на зварювання, не сприяє довгостроковому розвитку підприємств і технологічних інновацій.
Експериментальне дослідження лазерного зварювання
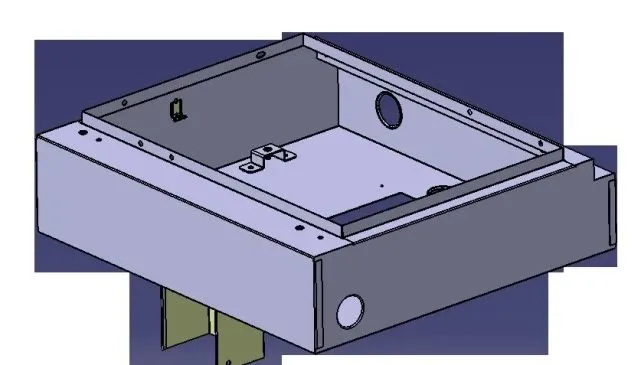
Пілотне дослідження лазерного зварювання GREE розпочалося з деталей типу електричної коробки керування з метою заміни традиційного зварювання в захисному газі CO2 застосуванням лазерного зварювання. Сировиною для деталей електричної коробки керування є гарячеоцинкований лист, як правило, товщиною від 1.0 до 3.0 мм, головним чином з урахуванням більш правильної форми цього типу електричного керування. деталі коробки, зварний шов є просторово-прямим станом розподілу, його тривимірний вигляд показаний на малюнку. Надмірна глибина зварного шва може призвести до зварювання деталей наскрізь, додавання додаткових операцій, таких як вторинне зварювання наповнювачем, і якість зварювання наповнювачем є надзвичайно вимогливою, коли задіяні газонепроникні, водонепроникні деталі. Якщо глибина зварного шва занадто мала, висота зварного шва може бути занадто великою, що збільшує обсяг роботи, необхідний для шліфування після обробки. Тому для зв’язку між глибиною зварного шва та швидкістю зварювання потужність лазера в експериментальних дослідженнях часто використовується для контролю змінного методу, при різній потужності лазерного зварювання співвідношення між глибиною зварного шва та швидкістю зварювання показано на малюнку нижче.
Практичне застосування лазерного зварювання
Застосування в комерційних компонентах піддонів для води
Оскільки зварне ущільнення частин піддону для води є ключовою частиною комерційного блоку водяного охолодження, особливо важливе. Ці деталі в основному використовуються для збору циркулюючої стічної води з блоку водяного охолодження, корпус піддається високому тиску води та повинен відповідати вимогам стійкості до корозії.
У порівнянні з традиційними матеріалами з вуглецевої сталі, матеріали з нержавіючої сталі мають високий питомий опір і високий коефіцієнт теплового розширення, у поєднанні з металургійними характеристиками зварювання матеріалу, поточне виробництво комерційних деталей піддонів для води в основному використовує процес опорного точкового зварювання плюс режим процесу дугового зварювання. Однак, є певні проблеми та недоліки, головним чином: хоча точкове зварювання опором може ефективно зменшити зварювальну деформацію деталей лотка для води, на зварних з’єднаннях є очевидні сліди відступів, а кількість зварних з’єднань є великою, що впливає на стабільність якості деталі та збільшує робоче навантаження під час подальшого процесу шліфування. Точкове зварювання опором є дискретною та незалежною формою точкового з’єднання, процес точкового зварювання деталей водозбірної ємності ущільнює структуру погано. Хоча ручне дугове зварювання може досягти безперервного зварювання ущільнень, як показано нижче, але деформація дугового зварювання нержавіючої сталі, а-ля Велика кількість дугового зварювання призведе до термічної деформації частин пластини, що приймає воду, впливаючи на положення найнижчої точки всієї частини, що призведе до тривалого зберігання води в частинах, що не сприяє довгостроковій стабільній роботі агрегатів з водяним охолодженням.
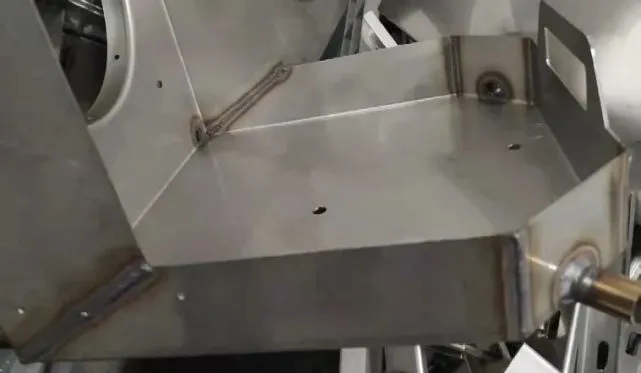
Вимоги до використання лазерного зварювання на краю згинання залишкового шва є високими, зазвичай лазер потужністю 1500 Вт вимагає ширини шва 2,5 мм або менше. Якщо зварний шов занадто широкий, може виникнути проникнення зварного шва, порожні зварні шви та деформація, а паралельність усього зварного шва повинна підтримуватися загалом узгодженим чином. Інакше заповнення дроту буде нестабільним, що призведе до невеликого зазору в ділянка висоти зварювання велика, середня секція просто відповідає вимогам, тоді як зазор між великим кінцем порожнього зварного шва серйозно впливає на якість деталей, вторинне зварювання наповнювачем потрібно виконувати вручну, але знизити ефективність виробництва.
Лазерне зварювання також сприяє зменшенню або усуненню робочого навантаження після шліфування. За допомогою правильних налаштувань параметрів зварювання можна зменшити висоту зварювання та навіть досягти площинності 0,1 мм, що є перевагою для шліфування нержавіючої сталі. Оскільки твердість і міцність нержавіючої сталі 304 перевищує У 5 разів більше, ніж у звичайного оцинкованого листового металу, кількість спожитих шліфувальних дисків і обсяг роботи значно вищі. Шліфування зварного шва висотою 1,2 мм, довжиною 100 мм зварного шва з нержавіючої сталі вимагає в середньому 5 хвилин, безперервна шліфувальна робота не тільки збільшує трудомісткість оператора, але також підвищує собівартість продукції, що не є оптимістичним для розвитку підприємств. Деталі з нержавіючої сталі поліруються вручну після зварювання, як показано нижче.

Щоб змінити існуючий процес, завдяки комунікації та співпраці з передовими виробниками лазерного обладнання в країні та за кордоном, ми розробили шестиосьового промислового робота, автоматичний лазерний зварювальний пістолет і систему керування подаванням дроту, гнучке пристосування, інтегроване з програмованою демонстрацією та Рішення для навчання лазерного автоматичного зварювання. Рішення забезпечує швидке затискання та позиціонування різних серій деталей завдяки розробці гнучких пристосувань для синхронізації швидкого перемикання деталей. Шлях зварювання навчається за допомогою ручного пальника робота, що робить автоматизованим зварювальні операції значно менш складні та зменшують вхід спеціалістів-операторів зварювання.
Поточне використання шестиосьової роботизованої лазерної зварювальної системи для зварювання деталей лотка для води, як показано на малюнку, потужність зварювання 1500 Вт, середня швидкість зварювання 1,4 м/хв, повне затискання та позиціонування коштує 5 хв, навчання вручну і програмування коштує 10 хвилин, процес зварювання 2 хвилини, інші налаштування зайняли 8 хвилин, початкове зварювання окремих частин піддону для води зайняло 25 хвилин, в результаті повторного зварювання такого типу. Оскільки для повторного зварювання деталі не потрібні навчання та інші налаштування, середній час, витрачений на одну деталь лотка для води, становить 7 хвилин у масовому виробництві, і не потрібно шліфування для подальшої обробки, не потрібні спеціальні оператори зварювання, а витрати на процес зменшуються більш ніж на 25 відсотків.

Застосування в комерційних опорних компонентах
Як скелет комерційної зовнішньої конструкції машини існує велика кількість деталей опорної рами, які розроблені у вигляді довгої коробчатої конструкції для полегшення складання та несіння навантаження. Оскільки цей тип деталей головним чином відіграє роль опори рами всередині коробки він не перебуває в прямому контакті із зовнішнім середовищем і, отже, не має високих вимог щодо стійкості до корозії. Оцинкований шар оцинкованого листа забезпечує не тільки фізичне екранування, але й електрохімічний захист сталевої основи, що робить її економічною ефективний сталевий матеріал.
Оцинкований шар оцинкованого листа забезпечує не лише фізичне екранування, але й електрохімічний захист сталевої основи, що робить її економічно ефективним сталевим матеріалом. Причиною цього є велика різниця у фізичних властивостях цинкового покриття та базової вуглецевої сталі. під час зварювання оцинкованого сталевого листа (цинкове покриття має температуру плавлення 420 градусів і температуру кипіння 908 градусів, тоді як основна сталь має температуру плавлення 1300 градусів і температуру кипіння 2861 градус). Випаровування Таким чином, цинкове покриття передує плавленню основної сталі, явище, яке може мати значний вплив на процес зварювання та якість оцинкованого сталевого листа.
На даний момент три основних процеси зварювання деталей опорної рами – це точкове зварювання опором, електродугове зварювання та лазерне зварювання. При точковому зварюванні опором наявність оцинкованого шару робить електрод сприйнятливим до легування шаром цинку під час зварювання, що прискорює зварювання. процес окислення на поверхні мідного електрода і вимагає від оператора безперервного полірування кінчика електрода, таким чином зменшуючи термін служби мідного електрода. Коли використовується ручне дугове зварювання, через низьку температуру кипіння цинку, коли дуга спочатку торкається оцинкованого шару, цинк швидко випаровується, а отримані пари цинку викидаються назовні, що може легко призвести до утворення частинок шлаку, пористості та бризок під час зварювання, що призводить до значної різниці в площинності поверхні зварювання, збільшуючи робоче навантаження після зварювання. процес шліфування та велика небезпека якості для деталей, які мають бути газонепроникними та водонепроникними, як показано на схемі нижче. Існує мор очевидне явище випаровування цинкового шару в зварних швах деталей, зварених ручним дуговим зварюванням, особливо поблизу середнього та заднього кінців, де є більша купа розплавлених бризок, що призводить до появи проблем з якістю, таких як пухлини зварного шва та пористість.

Застосування лазерного зварювання не тільки підвищує міцність і жорсткість зварювального шва, але й вирішує проблеми традиційного контактного точкового зварювання при зварюванні оцинкованих сталевих листів і листів високої міцності, такі як велика зварювальна деформація, низька площинність зварного з’єднання, легко виробляти зазори та знижувати міцність основного матеріалу. Комерційні опорні частини рами у використанні процесу лазерного зварювання, оскільки лазер може мати велику щільність енергії в невеликому зазорі під проникненням зварного шва, так що форма зварного шва для Переривчасте зварювання, виходячи з механічних властивостей даних випробувань, використання лазерного зварювання після того, як міцність зварного шва може бути приблизно на 30 відсотків вищою, ніж опорне точкове зварювання, як показано на малюнку нижче.


